Régler son premier calibrage : le guide simple pour des impressions réussies
Des couches propres, dès le début !
Même avec une bonne imprimante, les réglages par défaut ne sont jamais parfaits. Chaque filament, chaque marque — et même chaque bobine — a ses spécificités. Un calibrage simple permet…
PLA (exemple)
Mais valable pour d'autres filaments
Pourquoi calibrer ?
Même avec une bonne imprimante, les réglages par défaut ne sont jamais parfaits. Chaque filament, chaque marque — et même chaque bobine — a ses spécificités. Un calibrage simple permet de :
Améliorer la qualité
Des détails plus nets et moins de défauts.
Éviter le gaspillage
Moins d’impressions ratées = moins de filament perdu.
Comprendre sa machine
On apprend, et ça sert pour tous les projets futurs.
Poser des bases solides
Des réglages stables pour imprimer sereinement.
Un calibrage bien fait, c’est 80 % des problèmes en moins.
Le matériel nécessaire
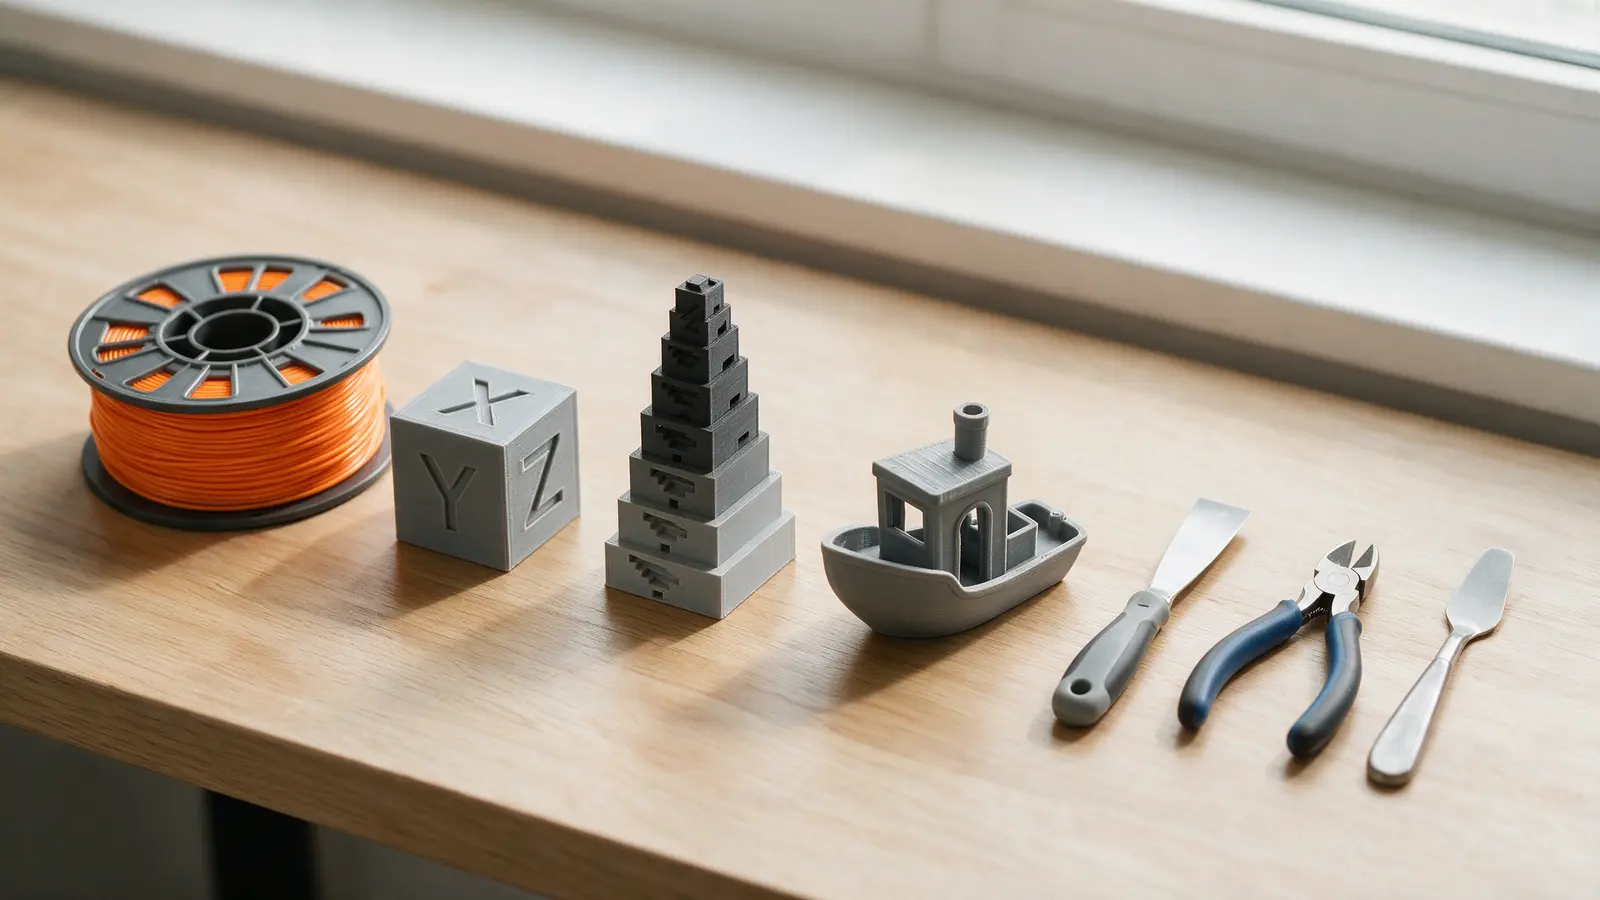
Pas besoin d’un laboratoire, juste de quoi imprimer quelques pièces de test.
Un filament (PLA pour commencer)Des modèles de test (cube, tour de température, Benchy)Quelques outils (pour nettoyer)
Température d’impression
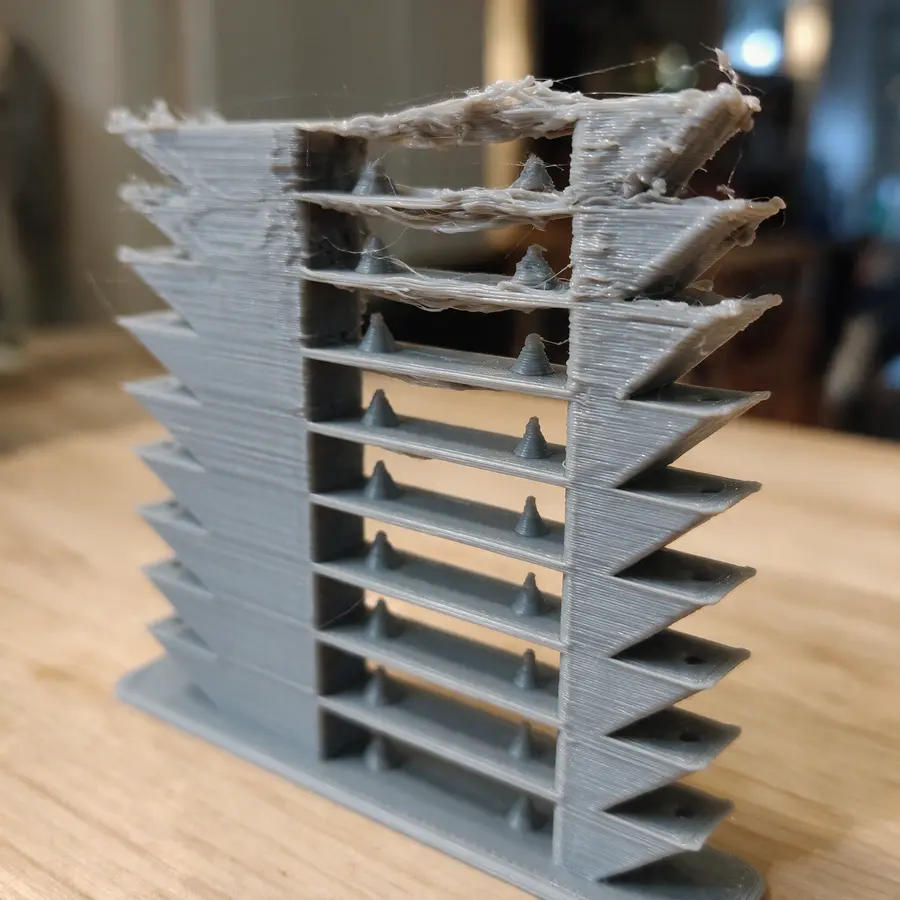
La température influence l’adhérence des couches, la fluidité du filament et la qualité générale. Le plus simple est d’imprimer une tour de température (de 180 °C à 220 °C par exemple) et d’observer :
220
215
210
205
195
190
185
Tour de température PLA, paliers de 185 à 220 °C, du bas vers le haut.
La qualité des ponts
La régularité des surfaces
L’absence de stringing (fils)
La solidité des couches
Astuce : note la température idéale et garde-la dans ton profil pour ce filament.
Le débit (flow)
Le débit règle la quantité de matière extrudée. Trop bas : les parois sont creuses. Trop haut : la surface « cloque » et les détails s’empâtent. Pour l’ajuster, imprime un cube à paroi unique, mesure son épaisseur au pied à coulisse, puis applique la formule :
Exemple : un mur de 0,42 mm mesuré pour 0,4 mm visé avec un flow à 100 % → nouveau flow ≈ 95 %. Recommence une fois : on converge en deux essais dans la plupart des cas.
La rétraction
La rétraction tire le filament en arrière quand la buse voyage, pour éviter les fils entre les pièces (le fameux stringing). Ce n’est pas un réglage unique : il dépend de l’extrudeur.
Extrudeur bowden (tube entre le moteur et la buse) : commence à 4 mm, teste jusqu’à 6 mm.
Extrudeur direct (moteur au-dessus de la buse) : commence à 0,8 mm, teste jusqu’à 2 mm.
Vitesse : 35 à 45 mm/s. Trop lente, la matière a le temps de couler quand même.
Imprime une tour de rétraction avec des paliers et garde la valeur qui donne le moins de fils sans boucher l’extrusion.
Le test Benchy
Le Benchy est le bateau de calibration que tu connais : petit, rapide à imprimer, et bourré de pièges volontaires (surplis, hublot rond, pont, cheminée). Une fois température, flow et rétraction réglés, imprime-en un et regarde :
Les couches de la coque sont régulières, sans trous
Le pont ne s’affaisse pas
Aucun fil entre la cheminée et le hublot
Les surplis sont nets, pas fondus
Tu veux vérifier l’orientation d’un fichier avant d’imprimer ? Ouvre-le dans le Visionneur, tout reste dans ton navigateur.
Analyse des résultats
Un défaut = une piste. Voici les quatre cas les plus courants après une tour de température :
Défaut observé
Cause probable
Réglage à corriger
Fils entre les pièces
Rétraction trop faible
+0,5 mm de rétraction
Surplis friables, cassants
Température trop basse
+5 °C sur le palier suivant
Surface fondue, détails perdus
Température trop haute
−5 °C sur le palier précédent
Trous et bulles en surface
Filament humide
Séchage 6 h à 50 °C
Nos conseils
Ne change qu’un seul réglage à la fois : sinon tu ne sais pas ce qui a joué
Note chaque essai (filament, machine, valeur, résultat) dans un carnet ou un tableur
Recale le flow à chaque nouvelle marque de filament, pas à chaque bobine
Une bobine entamée depuis 3 mois ? Séche-la avant de conclure sur la température
Aller plus loin
Une fois ce premier calibrage fait, tu as une base saine pour 90 % des impressions PLA. Pour les autres matériaux (PETG, TPU), même méthode, autres plages de température : on détaillera chaque matière dans un guide dédié.
Une question sur tes résultats, un Benchy bizarre ? Montre-nous ça sur le Plateau dès son ouverture — en attendant, la page Contact reste ouverte.